冷轧与热轧工艺下的计重、表面处理及配套服务解析
在金属材料加工领域,冷轧与热轧是两种基础且关键的工艺路线,它们不仅决定了产品的力学性能与尺寸精度,也直接影响后续的计重方式、表面状态以及配套服务的选取。本文围绕冷轧、热轧工艺,结合过磅计重方式、光面与亮面产品表面、机器加工以及节能管理服务等关键词,系统梳理相关要点,供生产与采购环节参考。
一、冷轧与热轧工艺概述
热轧工艺通常在金属再结晶温度以上进行轧制,产品塑性好、表面呈氧化皮或较粗糙状态,尺寸精度相对宽松,适合作为后续冷轧的原料或用于对表面要求不高的结构件。冷轧工艺则在室温下进行轧制,产品尺寸精度高、表面光洁、力学性能更均匀,但加工硬化明显,常需配合退火处理。两种工艺的选择取决于最终用途:热轧侧重于效率与成本,冷轧侧重于精度与表面质量。
二、过磅计重方式的差异与操作要点
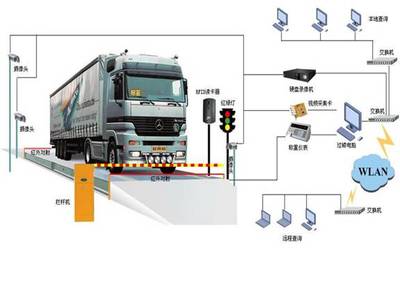
在交易与结算环节,过磅计重是常见的计量方式,通常分为实际重量过磅与理论重量计算两种。热轧产品因表面存在氧化皮、厚度公差相对较大,实际过磅重量与理论重量偏差可能更明显;冷轧产品厚度精度高、表面洁净,理论计重与实际过磅的吻合度更好。采用过磅计重时,需注意以下几点:第一,明确计重依据是实际过磅重量还是理论重量,并在合同中约定偏差范围;第二,过磅时应去除包装物、垫木等非产品重量;第三,对于冷轧卷板,应关注卷重与内径、外径的匹配,避免因卷取张力差异导致计重争议。规范的过磅流程有助于减少结算纠纷,保障供需双方权益。
三、光面与亮面产品表面的区分
产品表面状态是冷轧与热轧工艺的重要区别之一。热轧产品表面通常带有氧化皮,经酸洗或平整后可呈现较均匀的灰暗表面;冷轧产品则可通过轧制与退火获得光面(俗称2B面或类似要求)或亮面(经平整、抛光或特殊轧制获得的高反射表面)。光面产品表面平整、粗糙度低,适用于涂镀、冲压等后续加工;亮面产品反射率高、外观质感好,多用于家电面板、装饰件及对外观要求较高的场景。采购时应根据用途明确表面等级,避免以光面替代亮面或以未经处理的表面冒充处理面,影响成品质量。
四、机器加工服务的衔接
无论是冷轧还是热轧材料,后续往往需要机器加工服务,包括开平、分条、剪切、冲压、折弯等。机器加工的质量直接影响材料利用率和成品精度。选择加工服务时,应关注设备精度、加工能力范围以及加工后表面的保护措施。例如,亮面产品在开平、分条过程中易产生划伤,需采用贴膜或专用夹具;冷轧薄板在剪切时需控制刀口间隙,避免毛刺过大。将轧制工艺与机器加工服务统筹考虑,可以减少中间环节的损耗,提高交付效率。
五、节能管理服务的价值
在冷轧与热轧生产及后续加工中,能耗占比较大,节能管理服务可发挥重要作用。节能管理服务通常涵盖能耗诊断、工艺参数优化、余热余压回收、电机系统节能改造以及能源管理中心建设等。对于冷轧产线,退火炉、轧机主传动和循环水系统是节能重点;对于热轧产线,加热炉燃烧优化和轧线综合能效提升潜力较大。通过引入专业节能管理服务,企业不仅可降低单位产品能耗与生产成本,还能减少碳排放,满足绿色制造与可持续发展要求。建议企业在选择节能服务时,注重服务商的实际案例与效果验证,确保节能措施与现有工艺兼容。
六、
冷轧与热轧工艺贯穿材料生产与交付全流程,过磅计重方式、光面与亮面表面状态、机器加工服务及节能管理服务均需与工艺特点相匹配。只有在采购、加工与结算各环节明确标准、规范操作,并借助专业节能管理服务提升能效,才能实现质量、成本与环保的平衡,提升整体供应链竞争力。
如若转载,请注明出处:http://www.eliteptj.com/product/103.html
更新时间:2026-11-21 04:58:50